预包装食品加工厂验厂标准 半成品与成品的差异化管控要点
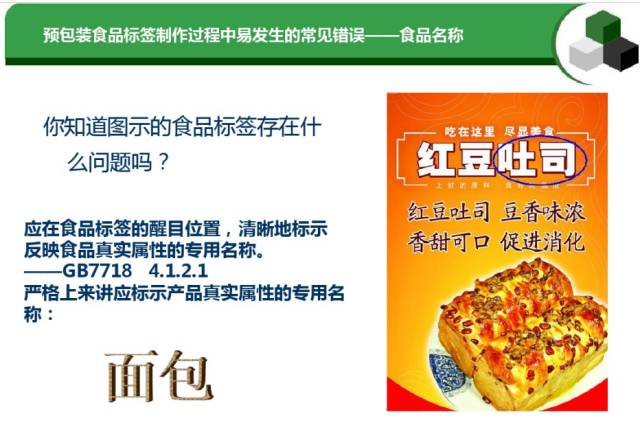
预包装食品加工厂的验厂,核心在于确认工厂能否持续、稳定地生产出符合安全与质量标准的预包装食品。在这个过程中,对“半成品”与“成品”实施清晰、差异化的管控,往往是验厂能否通过的关键。很多工厂的硬件并不差,却在二者之间界限模糊、记录混用、责任不清上栽了跟头。以下从验厂实务角度,系统梳理预包装食品工厂的管控标准与半成品/成品的区分要点,供工厂管理者和验厂人员参考。\n\n## 一、先厘清两个概念:什么是半成品,什么是成品\n\n在预包装食品工厂里,半成品和成品不以“能不能吃”来区分,而以是否已完成全部加工工序、是否已具备进入最终包装和销售的条件来界定。\n\n- 半成品:已完成部分加工工序,但尚未完成全部工艺流程、尚未进入最终包装或尚未达到出厂销售状态的产品。比如杀菌前已灌装的酱料、醒发后的面包面团、裹粉后尚未速冻的鸡块、调配完成但尚未灭菌的乳饮料基料。\n- 成品:已完成全部加工工序,已完成预包装(含密封、贴标),经检验合格可进入库存待销或直接出货的产品。\n\n注意,预包装本身是成为成品的基本条件。GB 7718对预包装食品的定义是“预先定量包装或者制作在包装材料和容器中的食品”。也就是说,没有完成定量包装的食品,即使已经熟制、可以直接食用,在工厂内部管理模式上通常仍按半成品或在制品管理,只有完成最后包装并通过出厂检验后,才转为成品台账。\n\n## 二、区域与人流物流的硬性分开\n\n验厂首先看现场:半成品区和成品区是否明确分开、是否存在交叉污染风险。\n\n- 物理隔断:半成品加工区、成品包装区应有墙体或有效物理隔断,不能仅是地面上画条线就算分开。\n- 人流路径:员工进入两个区域应有独立的更衣、洗手消毒动线;从低洁净区进入高洁净区应设二次更衣或风淋。原则上,成品区洁净级别不低于半成品区。\n- 物流路径:物料应从原材料→半成品→成品单向流动;成品不得穿过半成品加工区,半成品进入包装区应通过传递口、缓冲间或专用通道,避免人、物逆行。\n- 工器具与容器标识:半成品与成品使用的周转筐、托盘、输送带、工器具应有明显颜色标识或文字标识,避免混用。现场应有工器具清洗消毒记录。\n\n验厂判定参考:现场出现半成品周转筐与成品直接接触同一操作台,或无法说清两区的分隔方式,通常判为不符合项,严重时会影响通过。\n\n## 三、半成品管控的核心:时间、温度、流转三个“锁”\n\n半成品最基本的风险是微生物增殖,其次才是理化指标波动和交叉污染。因此验厂重点看工艺文件中是否把三类参数做成了卡点或限值。\n\n1. 时间控制\n\n关键是看暴露时间、等待时间和库存时间这三件事的关联控制。\n\n- 暴露/停留时长:原料解冻后最长停留多久半成品在多少℃环境下允许停靠多长时间,糊化后几分钟内进入下一次加工,都与半成品的安全性和记录不可分;工艺中应写明在空调不同区域停留天数和再加工规则。\n\n## 四、其余提示及实务管控项目要点说明在此单独框定相关逻辑链完整阐明风险变化规律等\